
Условия доставки
17 июня 2026
Современное российское машиностроение — это десятки тысяч обрабатываемых деталей каждую смену на каждом крупном заводе. Только на главных конвейерах КАМАЗа в Набережных Челнах через цеха механической обработки проходит около 5 000 уникальных деталей, для каждой из которых заданы допуски в сотых и тысячных долях миллиметра. Без выходного контроля каждой партии ни один вал, корпус, шестерня или фланец не доходит до сборки — иначе несоответствие размеров проявится позже как стук, вибрация, разрушение узла под нагрузкой. По данным Минпромторга, в машиностроении и металлообработке России занято около 1,7 миллиона человек, из них на позициях контролёров качества — порядка 90 000-110 000 рабочих. Контролёр станочных и слесарных работ — это специалист отдела технического контроля (ОТК), который измеряет геометрические параметры деталей после токарной, фрезерной, шлифовальной обработки и слесарной доводки, сверяет их с чертежом и принимает решение о годности партии. Зарплаты контролёра в Москве и Московской области — 80 000-130 000 руб./мес., в крупных промышленных регионах — 55 000-90 000 руб./мес. В этой статье — что делает контролёр станочных и слесарных работ, на каких приборах работает, какое обучение нужно, какие зарплаты и перспективы у профессии в 2026.
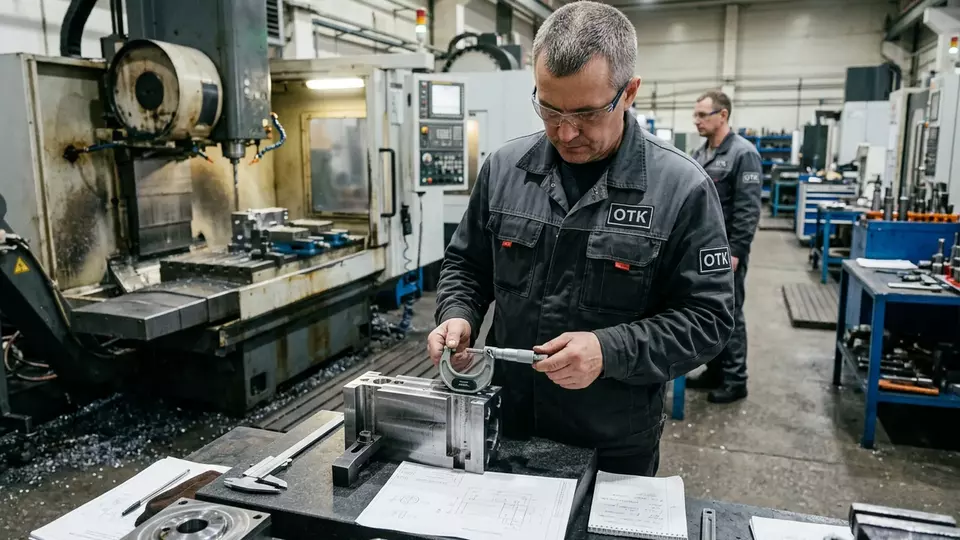
Контролёр станочных и слесарных работ — это рабочий отдела технического контроля машиностроительного предприятия, который выполняет приёмочный контроль деталей после механической обработки на станках (токарных, фрезерных, шлифовальных, сверлильных, расточных) и после слесарных операций (опиловка, шабровка, притирка, сборка узлов). Контролёр получает партию деталей от рабочих-операторов с маршрутным листом, по чертежу определяет ключевые размеры и допуски, выполняет измерения с помощью мерительного инструмента, фиксирует результаты в журнале контроля и ставит штамп ОТК «годен» или направляет на изолятор брака.
На практике это значит, что контролёр работает в «развязке» между производственным и сборочным цехом — он не запускает станок и не собирает узел, но без его штампа ни одна деталь не уйдёт дальше. Поэтому контролёр одновременно несёт техническую и юридическую ответственность за пропуск брака. На каждом крупном заводе действует система персональных штампов, по которому при последующем разборе аварий можно установить, кто именно пропустил несоответствующую деталь.
В отличие от контролёра сварочных работ, который проверяет качество соединений, контролёр станочных и слесарных работ проверяет геометрические размеры — диаметры, длины, межосевые расстояния, угловые величины, отклонения формы и расположения поверхностей, шероховатость. Это работа с мерительным инструментом высокой точности, с пониманием системы допусков и посадок, с умением читать машиностроительный чертёж — от классической оформляющей в стандартах ЕСКД до современной 3D-модели.
Автомобилестроение. Главная сфера применения. КАМАЗ в Набережных Челнах, ГАЗ в Нижнем Новгороде, АВТОВАЗ в Тольятти, УАЗ в Ульяновске, БелАЗ (российские заводы запчастей), производство автокомпонентов «КЭМП», «ЛМЗ», «ЗМЗ» — на каждом из этих предприятий действуют большие отделы технического контроля с десятками контролёров на смену. Здесь измеряются коленчатые валы, головки блока цилиндров, поршни, шатуны, валы коробок передач, мосты, корпусные детали.
Авиационное и двигателестроительное производство. Объединённая двигателестроительная корпорация (ОДК), её предприятия — ПМЗ в Перми, «Сатурн» в Рыбинске, «Салют» в Москве, УМПО в Уфе — производят газотурбинные двигатели для самолётов и вертолётов. Это самые ответственные машиностроительные детали с допусками до 5 микрон. Контролёр на таких заводах работает с лазерными интерферометрами, координатно-измерительными машинами (КИМ), системами оптического сканирования. Зарплаты и требования значительно выше типового машиностроения.
Энергомашиностроение. Уралмашзавод в Екатеринбурге, «Силовые машины» в Санкт-Петербурге, «Атомэнергомаш» — производство турбин, генераторов, насосов, корпусов реакторов. Особенность — детали крупных габаритов (валы по 8-12 метров, корпуса по 4-6 метров диаметром) с высокими требованиями по геометрии. Здесь контролёр работает в кооперации с метрологами лаборатории и применяет крупногабаритные мерительные системы.
Военно-промышленный комплекс. Предприятия Ростеха, концерн «Калашников», УВЗ (танкостроение), КАМАЗ-спецтехника, заводы тяжёлого машиностроения. Особенность — повышенные требования по контролю качества, ужесточённые правила оформления документов, режим секретности. Зарплаты выше гражданского сектора на 20-30 %, но больше документооборота.
Производство нефтегазового оборудования. «Газпромнефть-машина», «Уралнефтехиммаш», заводы НКТ, насосного оборудования. Работа с фланцами, корпусами, валами насосов, элементами буровых установок. Особое внимание к ГОСТам по герметичности соединений.
Производство станков, инструментов и приспособлений. Российский станкостроительный кластер (Стерлитамак, Иваново, Москва) — производство станков для своих и зарубежных заводов. Контролёр здесь работает с эталонными деталями и зачастую сам обучается лучшим практикам контроля у поставщиков оборудования.
Приём партии и анализ документации. Контролёр получает партию деталей с сопроводительным маршрутным листом, в котором указаны номер чертежа, операционная карта, требуемые контролируемые параметры. Перед измерениями контролёр изучает чертёж, выделяет ключевые размеры, на которых ставится штамп ОТК, и второстепенные, проверяемые выборочно. От правильности этой подготовки зависит вся последующая работа.
Работа со штангенциркулями и микрометрами. Базовый инструмент контролёра. Штангенциркуль ШЦ-I с точностью 0,1 мм используется для предварительных измерений и крупных размеров. Штангенциркуль ШЦ-II и ШЦ-III с нониусом 0,05 мм — для точных линейных размеров. Микрометр гладкий МК с точностью 0,01 мм применяется для измерения диаметров валов, толщин шайб, длин ступеней. Контролёр должен виртуозно владеть этими инструментами — на крупном заводе через его руки проходит несколько тысяч измерений за смену.
Работа с калибрами и предельными скобами. Для серийного контроля диаметров и длин применяются предельные калибры — пробки для отверстий и скобы для валов. Калибр имеет проходную и непроходную сторону: если деталь проходит проходную и не проходит непроходную — она в допуске. Это самый быстрый метод контроля, не требующий считывания показаний. На каждом серийном производстве — десятки разных калибров для каждого типа детали.
Контроль угловых величин и формы. Угольники проверочные, шаблоны, угломеры универсальные (УМ), синусные линейки. Отклонения формы — отклонение от прямолинейности, плоскостности, цилиндричности — проверяются индикаторами часового типа ИЧ на стойках, поверочными плитами, призмами. Биение валов измеряется индикаторами при вращении детали в центрах.
Контроль шероховатости поверхности. Для серийного производства — образцы сравнения, эталонные пластины с разной шероховатостью, по которым контролёр визуально и тактильно сравнивает обработанную поверхность. Для точных деталей — профилометры (механические или оптические), измеряющие шероховатость в микрометрах Ra по ГОСТ 2789.
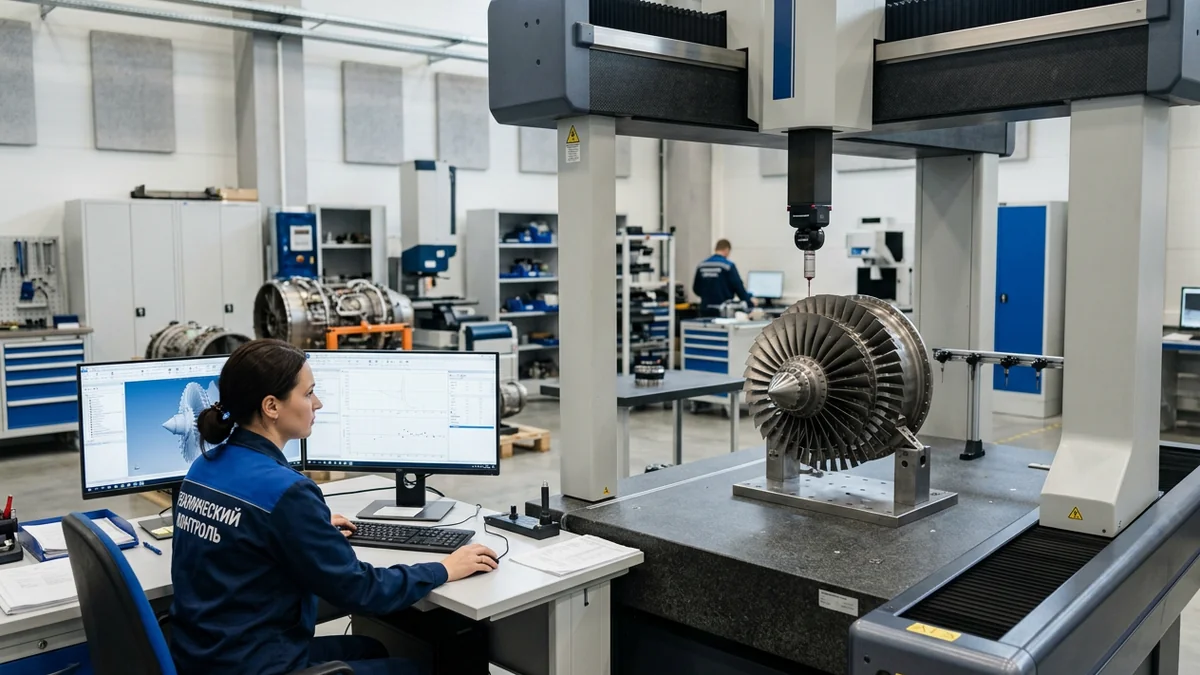
Работа на координатно-измерительных машинах (КИМ). На современных заводах серийный контроль сложных деталей переведён на КИМ — машины Carl Zeiss, Mitutoyo, Hexagon, российские «Лапик». КИМ сканирует деталь щупом, выдаёт точные координаты сотен точек, программа сравнивает их с 3D-моделью и выдаёт протокол отклонений. Контролёр-оператор КИМ программирует измерения, запускает цикл, интерпретирует результаты. Это работа с зарплатой выше обычного контролёра на 30-50 %.
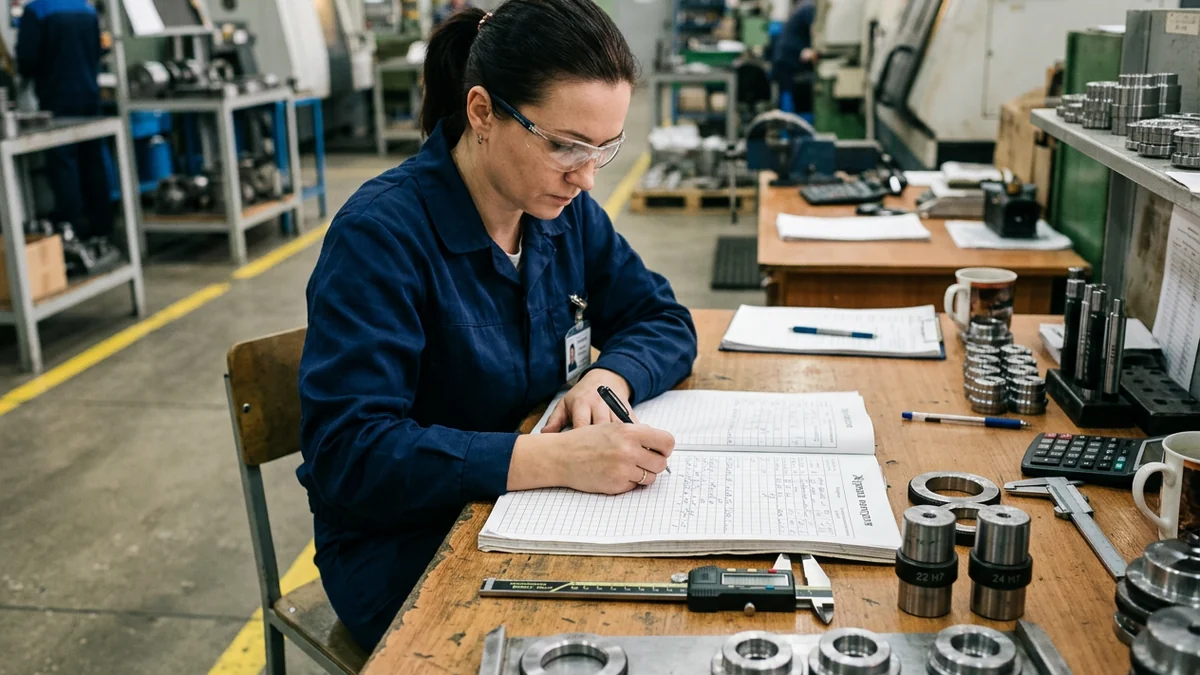
Оформление документов. Каждое измерение заносится в журнал контроля или в электронную систему MES (Manufacturing Execution System). По итогам партии оформляется акт приёмки с штампом ОТК. При обнаружении брака — изолятор брака, акт о несоответствии, который анализируется технологами для устранения причин.
Обучение по программе «Контролёр станочных и слесарных работ»
Программа 256 часов в дистанционном формате с куратором. Теория по метрологии и системам допусков + производственная практика. Документ установленного образца, ФИС ФРДО. Поддержка с трудоустройством на машиностроительные предприятия.
Начать обучениеОбразование — среднее общее, желательно среднее профессиональное по специальности «Технология машиностроения» или «Метрология». Возраст от 18 лет. Знание основ материаловедения, металлорежущего оборудования, чтения машиностроительных чертежей в стандартах ЕСКД. Понимание системы допусков и посадок по ЕСДП (Единая система допусков и посадок) и шероховатости поверхностей по ГОСТ 2789.
Хорошее зрение и внимательность. Контролёр работает с малыми величинами — сотыми и тысячными миллиметра. Зрение не ниже 0,8 на обоих глазах, без серьёзных отклонений в цветовом восприятии (для работы с цветными индикаторами). Способность к длительной концентрации — нередко за смену через руки контролёра проходит 200-500 деталей.
Аккуратность и педантичность. На практике это значит, что контролёр не торопится — каждое измерение проверяется дважды, каждое расхождение анализируется. В отличие от станочника, ценится не скорость, а точность и невозможность пропуска брака.
Готовность к работе в производственном цехе. Цех машиностроительного завода — это шум станков (80-90 дБ), запахи СОЖ (смазочно-охлаждающих жидкостей), металлическая стружка под ногами. В лаборатории ОТК — более чистые условия, но не курорт. Спецодежда, обувь с защитным мыском, противошумные наушники, очки — обязательны.
Готовность к работе по сменам. Большинство крупных заводов работает в две или три смены, и контролёры ОТК присутствуют на каждой смене. Скользящий график 2/2 или 5/2 с ночными — обычная норма. На стратегических предприятиях ВПК — режимные ограничения, фото- и видеосъёмка запрещены.
Программа «Контролёр станочных и слесарных работ» — 256 часов в учебном центре. Содержание: основы метрологии и системы допусков (25 %), мерительный инструмент и его применение (30 %), чтение чертежей и технологическая документация (20 %), охрана труда и стандарты предприятия (10 %), производственная практика на партнёрском заводе или с тренажёрами (15 %).
Формат: очный, дистанционный с практикой, очно-заочный. Дистанционный формат с куратором — самый удобный для рабочих, проходящих переквалификацию с других машиностроительных профессий (фрезеровщик, токарь, слесарь-сборщик). Стоимость — 22 000-35 000 руб. По окончании — теоретический и практический экзамен, документ установленного образца с записью в ФИС ФРДО. Стартовый разряд — 3-й, дающий право на контроль простых деталей под руководством опытного контролёра.
Рост квалификации от 3 разряда (простые валы и втулки) к 4-5 (сложные корпуса, валы со шлицами, шестерни) и далее к 6 разряду (высокоточные детали авиадвигателей и атомной техники) занимает 5-12 лет работы с регулярной аттестацией. Параллельно идёт освоение современного оборудования — координатно-измерительных машин, оптических компараторов, лазерных интерферометров — каждое из которых требует отдельного обучения у поставщика. Контролёр с допуском на работу с КИМ зарабатывает на 30-50 % больше «классического».
Стартовая зарплата без опыта. После обучения контролёр 3 разряда на серийном машиностроительном заводе в регионах зарабатывает 55 000-75 000 руб./мес., в Москве и Подмосковье — 80 000-100 000 руб./мес. Первые 3-6 месяцев работа идёт под руководством наставника.
Опытный контролёр 4 разряда. После 2-3 лет работы — 75 000-95 000 руб./мес. в регионах, 100 000-120 000 руб./мес. в Москве. На заводах ВПК и ОДК — на 15-25 % выше за счёт надбавок за режим и сложность.
Контролёр 5 разряда с допуском на КИМ. На авиамоторных заводах ПМЗ, «Сатурн», УМПО — 90 000-130 000 руб./мес. в регионах. На предприятиях ОПК в Москве и СПб — 120 000-160 000 руб./мес. На атомном машиностроении («Атомэнергомаш», ЗИО-Подольск) — до 150 000 руб./мес.
Старший контролёр или сменный мастер ОТК. Сменный мастер бюро технического контроля — 120 000-180 000 руб./мес. на крупных заводах. Это сочетание работы руками с организацией смены контролёров.
Особенности вахты. Контролёры на нефтегазовом оборудовании, на сборочных площадках в Арктике («Звезда», «Северный поток») — 200 000-300 000 руб./мес. с учётом северных и удалённых надбавок при вахтовом методе.
Карьерный рост: от контролёра 3 разряда к старшему контролёру или сменному мастеру ОТК за 5-7 лет, далее к начальнику бюро технического контроля или инженеру-метрологу за 10-15 лет — при условии получения среднего профессионального или высшего образования по специальностям «Технология машиностроения», «Метрология и стандартизация», «Управление качеством».
Переход в смежные специальности: инженер-метролог поверочной лаборатории, контролёр сварочных работ (с дополнительной аттестацией по НАКС), специалист службы качества по стандарту ИСО 9001, аудитор качества поставщиков. На предприятиях ОПК — переход в военную приёмку, на гражданских — в инспекцию качества автокомпонентов.
Перспективы отрасли растущие. С 2022 года российское машиностроение переживает структурную перестройку — растёт собственное производство автокомпонентов, авиадвигателей, оборудования для энергетики. Дефицит контролёров ОТК и метрологов в 2024-2025 годах оценивается Минпромторгом в 15 000-20 000 рабочих мест. Параллельно идёт цифровизация контроля — внедрение КИМ, систем автоматизированного контроля, MES-систем — что повышает требования к квалификации, но и заработки растут. Профессия не подвержена риску автоматизации в ближайшие 10-15 лет: даже на самых современных заводах решающее измерение и принятие решения остаётся за человеком.
Подбор профессий машиностроения
Помимо контролёра, в машиностроении востребованы фрезеровщик, токарь, слесарь-сборщик, контролёр сварочных работ. Менеджер составит подбор под цель.
Получить подбор курсов